-

+86-13404286222
-


Hỏi bây giờ
+86-13404286222
Hỏi bây giờ
Tìm nguồn cung ứng linh kiện lốp lăn HPGR gần giống với việc mua bình chịu áp quay hơn là mua phụ tùng thay thế. Một cuộn nghiền áp suất cao nằm ở đầu mạch xi măng hoặc khoáng chất, và lốp xe là bộ phận duy nhất tiếp xúc với lớp quặng hàng nghìn lần một giờ. Lốp có độ sai lệch 0,2 mm hoặc có bản đồ độ cứng dừng ở bề mặt gia công sẽ không bị hỏng trong xưởng của nhà cung cấp. Nó không thành công giữa chiến dịch, vào ca đêm và nguồn cấp dữ liệu vẫn chạy.
Các đội mua sắm thường xử lý lốp xe theo cách họ xử lý vỏ máy bơm: đưa ra bản vẽ, so sánh ba báo giá, xác nhận ngày giao hàng. Quy trình đó được duy trì cho đến khi bộ lốp đầu tiên được tiêu thụ trong một phần nhỏ tuổi thọ dự kiến. Các biến số quyết định kết quả đã bị khóa từ lâu trước khi thực hiện lần cắt đầu tiên và chúng bao gồm độ sạch của thép, khả năng giảm rèn, độ sâu xử lý nhiệt, khả năng giữ đinh tán, phạm vi kiểm tra và sự sẵn lòng ghi lại tất cả những điều đó của nhà cung cấp.
Bộ lốp con lăn HPGR là cụm mài mòn hoàn chỉnh của trục mài áp suất cao: thân lốp được rèn hoặc đúc, bề mặt mài được tạo thành bởi đinh tán hoặc mặt cứng được hàn, trục, bố trí khóa truyền mô-men xoắn, ổ trục và nhóm vỏ định vị cuộn dưới tải.
Lốp con lăn là vòng ngoài có thể thay thế được gắn trên trục con lăn. Nó mang các đinh tán hoặc lớp phủ tạo thành bề mặt mài thực sự và là bộ phận duy nhất của máy được thiết kế để tiêu thụ và thay thế trong chu trình bảo trì theo kế hoạch.
Đường kính con lăn và lực ép cụ thể đã tăng lên trong ba thập kỷ, và sự phát triển công nghệ của lốp con lăn HPGR đã đi theo cùng một đường cong: tiết diện nặng hơn, độ cứng sâu hơn, kiểu đinh tán dày đặc hơn và kiểm soát độ lệch tâm chặt chẽ hơn ở mọi giai đoạn.
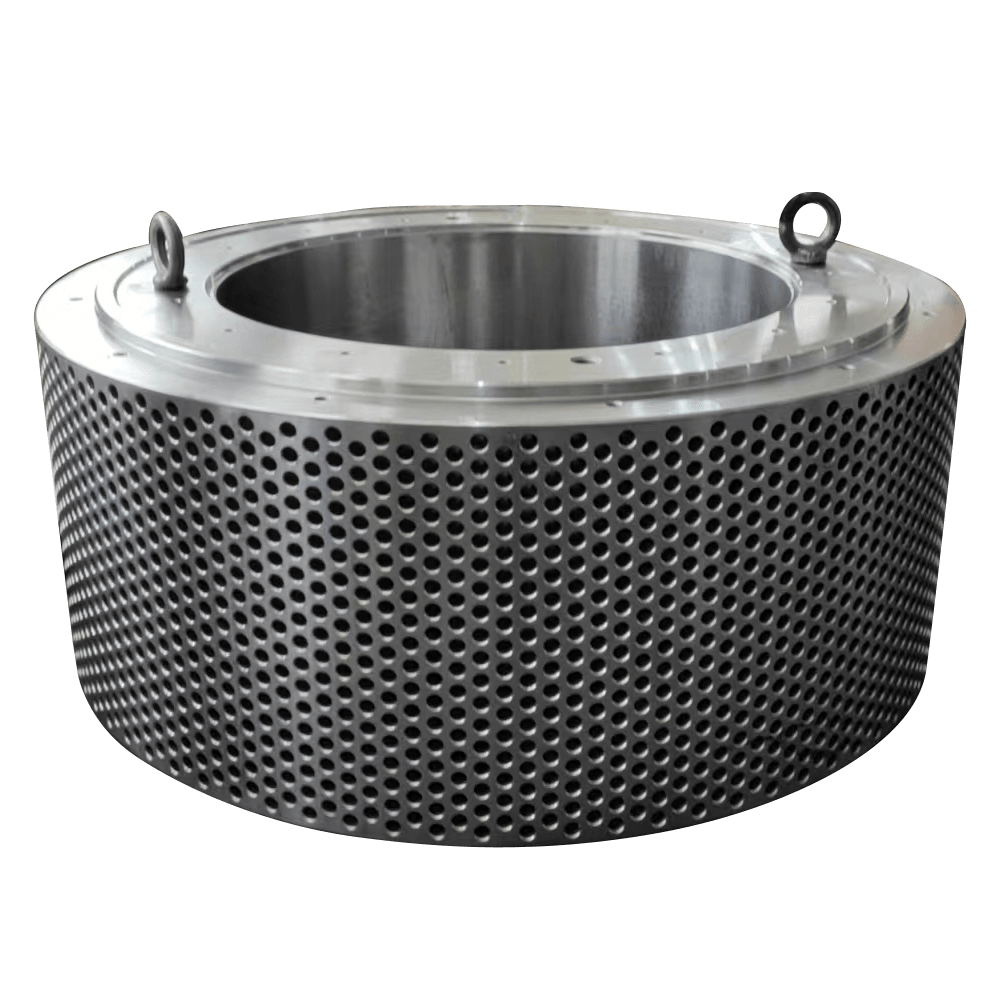 Các nhà sản xuất con lăn phụ tùng lốp HPGR Con lăn là thành phần thiết bị quan trọng của máy nghiền con lăn và được sử dụng chủ yếu trong ngành khai thác mỏ, công nghiệp luyện kim, công nghiệp hóa chất, máy móc xi măng... Xem sản phẩm →
Hầu hết các hư hỏng sớm của lốp HPGR đều được quyết định bởi loại vật liệu, quá trình rèn và xử lý nhiệt chứ không phải bởi dung sai gia công cuối cùng. Một chiếc lốp để lại lực nén không đủ sẽ mang theo sự phân chia đường tâm mà sau này không thể loại bỏ quá trình xử lý nhiệt và sự phân chia đó trở thành đường nứt khi các đinh tán bắt đầu truyền tải.
Lỗi đặc điểm định kỳ thứ hai là độ cứng được viết dưới dạng một số. Lốp có độ cứng 340 HB trên bề mặt gia công và 260 HB ở độ sâu 40 mm hoạt động hoàn toàn khác với lốp có độ cứng 320 HB trên cùng độ sâu, mặc dù cả hai đều vượt qua bài kiểm tra độ cứng đầu vào.
Đây chính xác là lý do tại sao tuyến nguyên liệu nằm trong quyết định tìm nguồn cung ứng. Các nhà cung cấp như Jiangyin Huanming Machinery Co., Ltd. tiếp tục đúc, rèn, hàn và gia công nặng dưới một mái nhà, giúp rút ngắn vòng lặp giữa độ lệch độ cứng được tìm thấy trong quá trình xử lý nhiệt và hành động khắc phục được thực hiện trong lịch trình rèn.
 Các nhà sản xuất gia công các bộ phận đúc rèn Rèn và đúc đều là những phương pháp gia công kim loại quan trọng trong ngành và chúng có ứng dụng trên phạm vi rộng. Họ có sự khác biệt đáng kể về... Xem sản phẩm →
Lốp có đinh chiếm ưu thế trong quá trình mài thô xi măng và đá cứng vì đinh tán cacbua làm mới kết cấu mài khi ma trận mòn đi; lốp phủ hàn có ý nghĩa trên các nguyên liệu mềm hơn, mịn hơn và trong các nhà máy đã có khả năng hàn đủ tiêu chuẩn tại chỗ.
Câu hỏi khi mua hàng không phải là bề mặt nào tốt hơn nói chung mà là bề mặt nào phù hợp với kích thước nguồn cấp dữ liệu, lực ép cụ thể của bạn và khả năng bảo trì mà bạn thực sự có tại chỗ.
Tệp phân phối hoàn chỉnh cho lốp lăn HPGR chứa năm nhóm tài liệu: chứng nhận vật liệu, hồ sơ xử lý nhiệt, báo cáo NDT thể tích và bề mặt, hồ sơ kích thước và độ đảo cũng như dữ liệu xác minh đinh tán hoặc lớp phủ.
Các đơn đặt hàng nêu rõ những tài liệu này hiếm khi dẫn đến tranh chấp vì các tiêu chí chấp nhận đã được thống nhất trước khi nấu chảy thép.
Độ đảo và độ đồng nhất của độ cứng quan trọng hơn độ chính xác của đường kính thô, bởi vì lốp hoạt động bên trong khe hở chịu tải được đo bằng milimét và mỗi độ lệch sẽ được nhân với lực tách.
| tham số | Giá trị được chỉ định chung | Điều gì xảy ra nếu nó bị bỏ lỡ |
| Đường kính ngoài lốp | 1,0 đến 2,4 m, matched to the machine frame | Không thể đặt khoảng cách cuộn theo thiết kế mà không làm mờ |
| Chạy xuyên tâm sau khi gia công lần cuối | Giữ ở mức dưới khoảng 0,10 mm | Tải theo chu kỳ, giường không bằng phẳng và rung ở áp suất cao |
| Độ cứng cơ thể | 300 đến 380 HB on the machined face | Độ mỏi bề mặt và chốt rút sớm |
| độ sâu độ cứng | Một đường cong xác định đến 30 hoặc 50 mm | Lõi mềm bị biến dạng dẻo dưới tác dụng của lực tách |
| Cao độ mẫu đinh | Trong vòng khoảng 1 mm của bản vẽ | Đeo băng và khoét cục bộ trên mặt |
| Phù hợp với lỗ khoan và trục | Sự can thiệp được xác định bằng bản vẽ, không lắp tay | Leo lên trục, gây cấn và nứt ở rãnh then |
Trình độ chuyên môn nên xác minh quyền sở hữu quy trình thay vì tuyên bố trên danh mục, bởi vì nhà cung cấp kiểm soát quá trình nấu chảy, rèn, xử lý nhiệt, tạo bề mặt cứng và kiểm tra lần cuối theo một hệ thống chất lượng có thể truy tìm nguồn gốc của khiếm khuyết thay vì tranh cãi về nó.
Tìm nguồn cung ứng lốp lớn hoạt động tốt nhất khi nhà cung cấp tham gia trong khi thông số kỹ thuật vẫn còn mở. Trường hợp lốp, trục và vỏ được lấy cùng nhau, điều đó có giá trị liên hệ với nhóm sản xuất đủ sớm để căn chỉnh bản vẽ, lộ trình vật liệu và kế hoạch kiểm tra trong một lần duy nhất.
Một chiếc lốp có đinh được xác định rõ ràng trong quá trình mài thô xi măng thường chạy được 8.000 đến 12.000 giờ trước khi các đinh tán cần được chú ý và thân lốp thường tốt cho một hoặc hai chu kỳ tái tạo bề mặt. Lốp bị mất độ cứng hoặc kiểm soát độ đảo thường đạt đến tình trạng tương tự trong một nửa thời gian đó.
Cả hai tuyến đường đều đang được sản xuất. Lốp rèn chiếm ưu thế trong lắp đặt lớn, áp suất cao vì việc rèn sẽ đóng kín độ xốp bên trong và mang lại phản ứng có độ cứng đồng đều hơn, trong khi lốp đúc vẫn phổ biến ở các cuộn nhỏ hơn và ở chế độ áp suất thấp hơn.
Chỉ định độ cứng là một giá trị bề mặt duy nhất và coi tệp kiểm tra là tùy chọn. Người mua xác định đường cong độ cứng, kiểm tra khả năng duy trì đinh tán và mức độ chấp nhận NDT ở giai đoạn báo giá sẽ loại bỏ hầu hết rủi ro xuất hiện sau này do mài mòn sớm.
Có, và nó thường rút ngắn chu kỳ lắp ráp. Một nhà cung cấp có khả năng đúc, rèn, hàn và gia công lớn có thể khớp lỗ khoan với trục thực tế thay vì với bản vẽ danh nghĩa, đây là nơi bắt nguồn của hầu hết các khiếu nại về độ đồng tâm.
 Số 16 Đường Dayuanli, Phố Yunt, Thành phố Jiangyin, tỉnh Jiangsu, Trung Quốc
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Công ty TNHH Máy móc Jiangyin Huanming, Ltd. All Rights Reserved.Các nhà sản xuất xử lý cơ học tùy chỉnh lớn