-

+86-13404286222
-


Hỏi bây giờ
+86-13404286222
Hỏi bây giờ
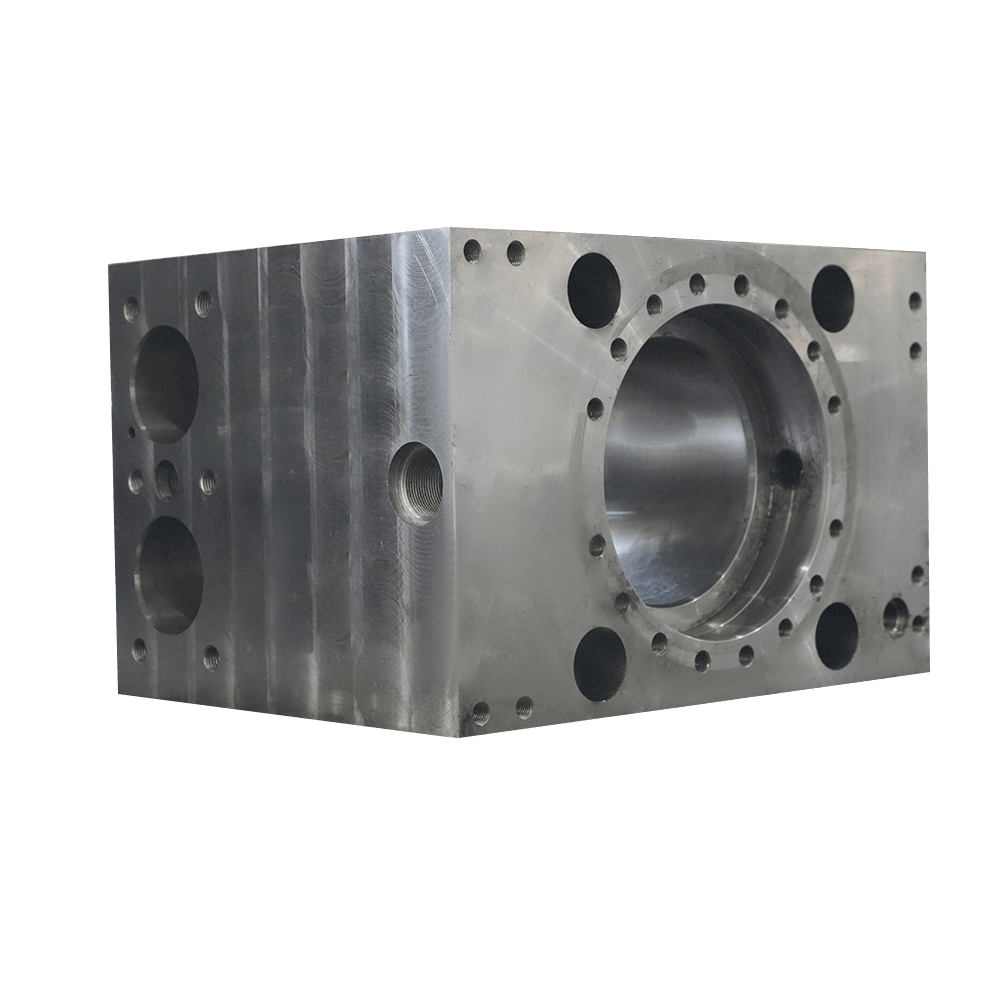
Một xi lanh máy nén 4 tấn có dung sai lỗ khoan 0,04 mm và thời gian lắp đặt là 11 tuần sẽ khiến chuỗi cung ứng yếu kém trong khoảng mười phút. Các bộ phận lớn hiếm khi bị hỏng ở giai đoạn vẽ. Chúng không thành công trong lần cố định lại thứ ba, khi mốc dữ liệu đã bị dịch chuyển và không có tài liệu nào chứng minh được lỗi xảy ra ở đâu trong quy trình.
Hướng dẫn này là phương pháp làm việc của người mua để tìm nguồn cung ứng dịch vụ gia công linh kiện lớn cho thiết bị công nghiệp: phạm vi thực sự bao gồm những gì, cách đọc phong bì máy, hệ thống chất lượng phải chứng minh những gì trên giấy và thực tế mất hàng tuần từ khi phát hành bản vẽ đến khi giao hàng.
Các dịch vụ gia công linh kiện lớn bao gồm gia công hoàn thiện và chứng nhận kích thước của các bộ phận đúc, rèn hoặc hàn có trọng lượng khoảng 500 kg đến 20 tấn không vừa hoặc không có dung sai trên các trung tâm gia công đứng tiêu chuẩn.
Trọng lượng quyết định nên đặt cần cẩu nào. Tính năng gia công quyết định nhà cung cấp nào có thể báo giá, vì độ tròn lỗ khoan, độ song song của mặt bích và biên dạng răng, mỗi loại yêu cầu một máy công cụ khác nhau và một phương pháp kiểm tra khác nhau.
| Nhóm thành phần | Trọng lượng làm việc | Các tính năng gia công quan trọng | Trọng tâm kiểm tra |
| Xi lanh máy nén và thân xi lanh | 1 đến 5 tấn | Độ tròn lỗ khoan, độ đồng tâm, mặt bịt kín | Đo lỗ khoan, CMM, kiểm tra độ thẩm thấu |
| Cơ quan ngăn ngừa xả hơi | 2 đến 8 phút | Độ phẳng của khoang Ram, lỗ bịt kín | Kiểm tra siêu âm, kiểm tra áp suất |
| Mặt bích trục chính năng lượng gió | 3 đến 12 tấn | Bước tròn bu lông, độ song song của mặt bích | Kiểm tra siêu âm, theo dõi laser |
| Phụ kiện tuabin hơi | 1 đến 6 t | Đường kính tạp chí, biên dạng rãnh lưỡi | Kiểm tra hạt từ, kiểm tra độ tròn |
| Con lăn và ghế chịu lực đa năng | 0,5 đến 8 tấn | Đường kính ngoài hình trụ, khớp ổ trục | Đo độ cứng và độ nhám |
| Giá đỡ bánh răng và bánh răng truyền động | 0,3 đến 3 tấn | Biên dạng răng, cao độ tích lũy | Đo bánh răng, kiểm tra hạt từ |
Xi lanh máy nén lớn cho thấy tại sao trình tự lại quan trọng. Vật đúc nguội đi không đều, do đó, một cửa hàng có năng lực sẽ khoan thô nó, để ứng suất lắng xuống, sau đó hoàn thiện lỗ khoan trên một máy bảo toàn cùng một mốc thời gian xuyên suốt.
 Đúc các nhà sản xuất vỏ máy nén Máy nén lớn thường áp dụng thiết kế kết cấu hạng nặng, có thể chịu được tải cường độ cao và do đó có khả năng hoạt động liên tục mạnh mẽ. Quảng cáo... Xem sản phẩm →
Nếu nhà cung cấp không thể mô tả trình tự hoàn thiện thô đó trong cuộc trò chuyện kỹ thuật đầu tiên, thì họ đang trích dẫn một bộ phận mà họ chưa từng gia công trước đó, bất kể danh mục của họ tuyên bố như thế nào.
Phong bì máy loại bỏ nhiều nhà cung cấp hơn so với giá cả. Máy phay doa hành trình dài, bàn được định mức theo trọng lượng phôi và cần trục có thể quay bộ phận là tấm vé vào cửa chứ không phải là yếu tố phân biệt.
Một xưởng có năng lực vận hành sự kết hợp của nhiều thiết bị chứ không phải một cỗ máy hùng mạnh: trung tâm gia công ngang, trung tâm gia công giàn, máy phay CNC, máy tiện đứng CNC tốc độ cao và trung tâm máy tiện đứng. Mỗi loại sở hữu một nhóm tính năng khác nhau và sự chồng chéo của chúng là nguyên nhân khiến công việc không đi đúng hướng.
Năm câu trả lời đó phân biệt những cửa hàng có khả năng chịu đựng các bộ phận nặng nhiều tấn với những cửa hàng chỉ sở hữu một chiếc máy lớn. Một nhà cung cấp trích dẫn độ chính xác của máy là 8 micromet phải có thể giải thích làm thế nào con số đó tồn tại được sau ba thao tác trên cùng một phôi.
Cấp vật liệu có thể tăng thêm hoặc bớt đi hai tuần thời gian sử dụng máy vì hợp kim chịu nhiệt cắt ở tốc độ bằng một phần nhỏ tốc độ của thép cacbon và cứng lại vào thời điểm tốc độ tiến dao chậm lại.
| Chất liệu | Tốc độ cắt so với thép 1045 | Rủi ro gia công chính | sử dụng điển hình |
| Thép cacbon và sắt dẻo | 100 phần trăm | Trò chuyện trên các phần mỏng | Thân xi lanh, vỏ máy nén |
| Inox song công 2205 | 40 đến 50 phần trăm | Làm việc cứng ở bước tiến thấp | Mặt bích, tay áo, trục |
| Inconel 718 (UNS N07718 / 2.4668) | 20 đến 30 phần trăm | Sự mài mòn nhanh chóng trên dụng cụ | Vật rèn, ống lót, ống bọc nhiệt độ cao |
| Haynes 188 (UNS R30188 / GH5188) | 15 đến 25 phần trăm | Hợp kim coban bị mài mòn, khả năng phá chip kém | Tấm, dải và thanh cho dịch vụ nhiệt độ cao |
Những số nhân đó là số liệu lập kế hoạch, không phải tuyên bố tiếp thị. Một cửa hàng báo giá Inconel 718 ở tốc độ cắt thép carbon chưa bao giờ gia công nó hoặc có ý định lỗ tiền khi đặt hàng.
Các loại đặc biệt cũng yêu cầu chuỗi cung ứng phía sau máy. Các bộ phận rèn và gia công bằng Inconel 718, Haynes 188 và song công 2205 hành xử khác nhau ở giai đoạn tiên tiến và nhà cung cấp phải có thể hiển thị dữ liệu cắt và tài liệu tham khảo công việc trước đó cho từng cấp thay vì coi chúng là một danh mục.
 Các nhà sản xuất gia công các bộ phận đúc rèn Rèn và đúc đều là những phương pháp gia công kim loại quan trọng trong ngành và chúng có ứng dụng trên phạm vi rộng. Họ có sự khác biệt đáng kể về... Xem sản phẩm →
Yêu cầu kế hoạch kiểm tra và thử nghiệm trước khi bạn hỏi giá. ITP là tài liệu duy nhất quy định trách nhiệm giải trình cho từng khía cạnh và nhà cung cấp không thể phát hành tài liệu trong vòng một ngày cũng sẽ không phát hành tài liệu đó dưới áp lực về lịch trình.
Một hệ thống khả thi dành cho các bộ phận lớn bao gồm kiểm tra hạt từ tính và siêu âm, kiểm tra độ cứng, đo độ nhám bề mặt cũng như các thước đo và thước cặp đã hiệu chuẩn được lưu giữ theo lịch hiệu chuẩn được ghi lại. Các thanh tra viên toàn thời gian đã qua đào tạo quan trọng hơn danh sách thiết bị, bởi vì các bộ phận nặng nhiều tấn được kiểm tra tại các điểm ở giai đoạn thay vì chỉ ở giai đoạn cuối.
Các dự án tham khảo rút ngắn thời gian đánh giá. Các nhà cung cấp giao hàng cho các nhà chế tạo thiết bị có uy tín như DANIELI, KOBELCO, ANDRITZ và ROSS đã vượt qua các cuộc kiểm tra mà hầu hết người mua không thể tái tạo trong một lần kiểm tra. Quá trình kỷ luật đằng sau gia công có độ chính xác cao của các bộ phận lớn cũng là một danh sách kiểm tra hợp lý để so sánh với quy trình bằng văn bản của chính nhà cung cấp.
Các bộ phận quan trọng về an toàn lại nâng cao tiêu chuẩn. Phần thân ngăn ngừa nổ tung được kiểm tra bằng thử nghiệm siêu âm và kiểm tra áp suất trước khi gửi đi và giấy tờ sẽ được gửi cùng với bộ phận đó.
 Nhà sản xuất thiết bị chống nổ giếng dầu Chống nổ giếng dầu Xem thêm Xem sản phẩm →
Một bộ phận gia công từ 3 đến 5 tấn thường cần 14 đến 18 tuần từ khi xuất xưởng đến khi vận chuyển và việc đúc hoặc rèn tiêu tốn phần lớn nhất trong thời gian đó.
Việc theo đuổi xưởng máy hiếm khi cứu được lịch trình, vì gia công thô chờ giảm ứng suất và hoàn thiện chờ cắt thô để giải phóng biến dạng còn lại. Tài liệu, NDT và đóng gói có thể chạy song song với lần vượt qua cuối cùng và sự chồng chéo đó là nơi thực tế có thể phục hồi được trong một hoặc hai tuần.
Câu hỏi quyết định không phải là ai có thể tìm được máy mà là ai ký báo cáo kích thước khi lỗ khoan vượt quá giới hạn cho phép.
Trách nhiệm giải trình từ một nguồn duy nhất là lập luận thực tế. Khi phần trống và phần hoàn thiện đến từ cùng một tổ chức, phần không tuân thủ sẽ có một chủ sở hữu thay vì ba và hành động khắc phục sẽ được thực hiện trong quy trình chứ không phải trên hợp đồng. Các bên trung gian vẫn hoạt động tốt đối với các bộ phận tiêu chuẩn có thông số kỹ thuật khép kín và dung sai rộng rãi.
Lập kế hoạch từ 14 đến 18 tuần kể từ khi phát hành bản vẽ cho bộ phận từ 3 đến 5 tấn. Quá trình đúc hoặc rèn mất khoảng 5 đến 6 tuần, hoàn thiện 3 đến 4 tuần và kiểm tra hồ sơ khoảng 1 tuần. Mẫu mới thêm 2 đến 3 tuần.
Độ chính xác của máy khoảng 8 micromet có thể đạt được trên trung tâm móc hoặc giàn được bảo trì tốt, nhưng dung sai bộ phận phụ thuộc vào số lượng thiết lập và kiểm soát nhiệt. Dung sai hoàn thiện thực tế đối với các lỗ khoan và khớp ổ trục trên các bộ phận nặng nhiều tấn nằm trong khoảng 0,02 đến 0,05 mm khi bộ phận đó nằm trong một chuỗi chuẩn.
Bất kỳ loại niken, coban hoặc song công nào. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) và thép không gỉ song công 2205 cắt ở tốc độ 15 đến 50% tốc độ thép cacbon và đông cứng nhanh chóng. Yêu cầu cắt dữ liệu và tài liệu tham khảo công việc trước đó trong cùng một lớp.
Điểm giữ, danh sách thiết bị có trạng thái hiệu chuẩn, tiêu chí chấp nhận trên mỗi bản vẽ, phương pháp và phạm vi NDT, khả năng truy xuất nguồn gốc vật liệu theo số nhiệt và tên của người ký giấy phát hành cuối cùng.
 Số 16 Đường Dayuanli, Phố Yunt, Thành phố Jiangyin, tỉnh Jiangsu, Trung Quốc
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Công ty TNHH Máy móc Jiangyin Huanming, Ltd. All Rights Reserved.Các nhà sản xuất xử lý cơ học tùy chỉnh lớn